机柜五金钣金外壳与CNC机械零件加工 从设计到成品的全流程解析
在现代工业制造领域,机柜五金钣金外壳、机械配件钣金壳体以及CNC机械零件是构成各类电子设备、自动化机械和通信系统的基础骨架。它们不仅起到保护内部元件、支撑结构的作用,还直接影响设备的散热、电磁屏蔽及整体美观。本文将围绕这几个核心关键词,深入探讨钣金件与CNC加工的技术特点、工艺流程及应用场景,为相关行业从业者提供一份实用的参考指南。
一、机柜五金钣金外壳:结构与防护的基石
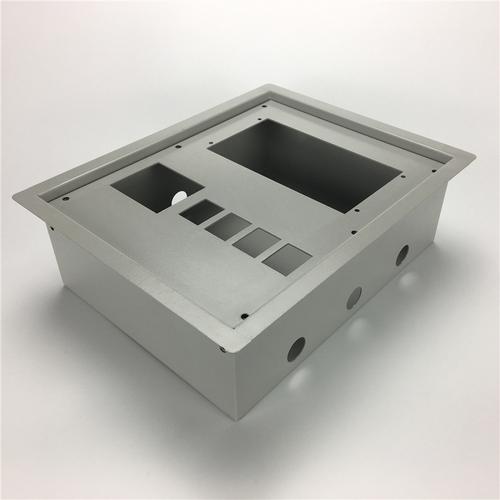
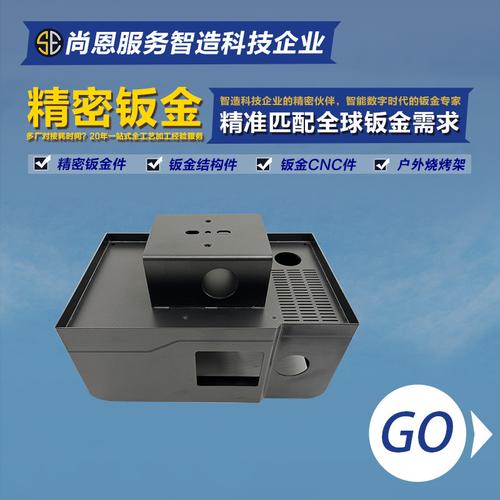
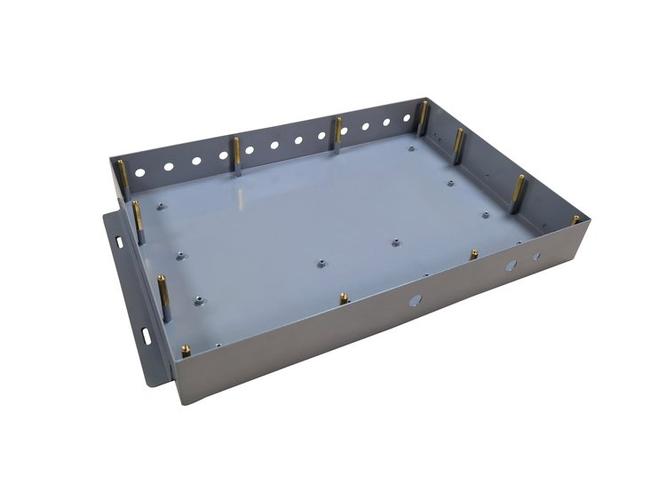
机柜作为承载服务器、网络设备或工业控制器的载体,其五金钣金外壳通常采用冷轧钢板、不锈钢或铝板制成。设计时需综合考虑强度、通风率、防尘防水等级(如IP等级)以及安装便利性。典型的加工流程包括:
- 下料:通过激光切割或数控冲床对板材进行精确裁切,确保尺寸公差控制在±0.1mm以内。
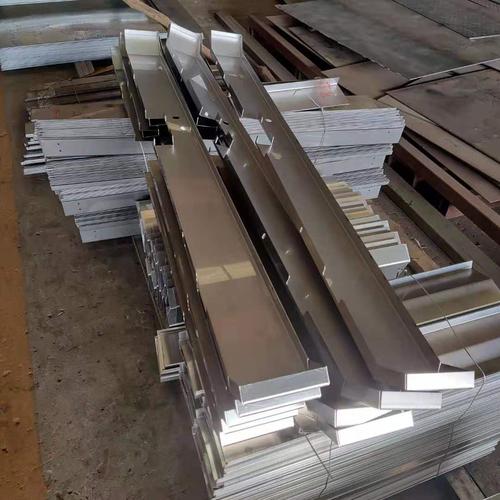
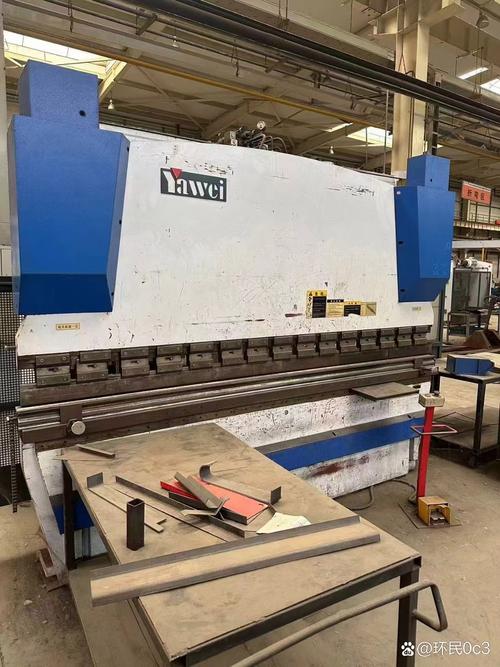
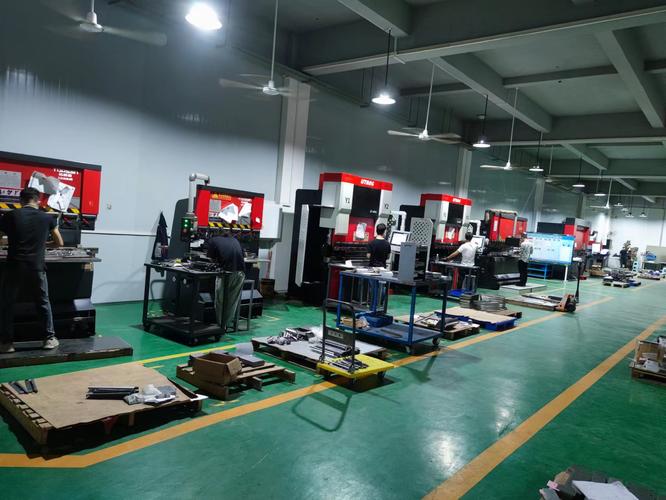
- 折弯:利用数控折弯机将平板加工成所需的三维形状,折弯顺序和刀具选择直接影响外壳的密合度。
- 焊接:对机柜框架、门板加强筋等部位进行点焊或氩弧焊,保证结构刚性。
- 表面处理:打磨去毛刺后,进行磷化、喷塑或电镀,以增强耐腐蚀性和外观质感。
值得注意的是,机柜钣金外壳的设计需预留线缆出入孔、散热风扇位及接地螺柱,这些细节往往决定了最终装配的效率。
二、机械配件钣金壳体加工:定制化与小批量生产
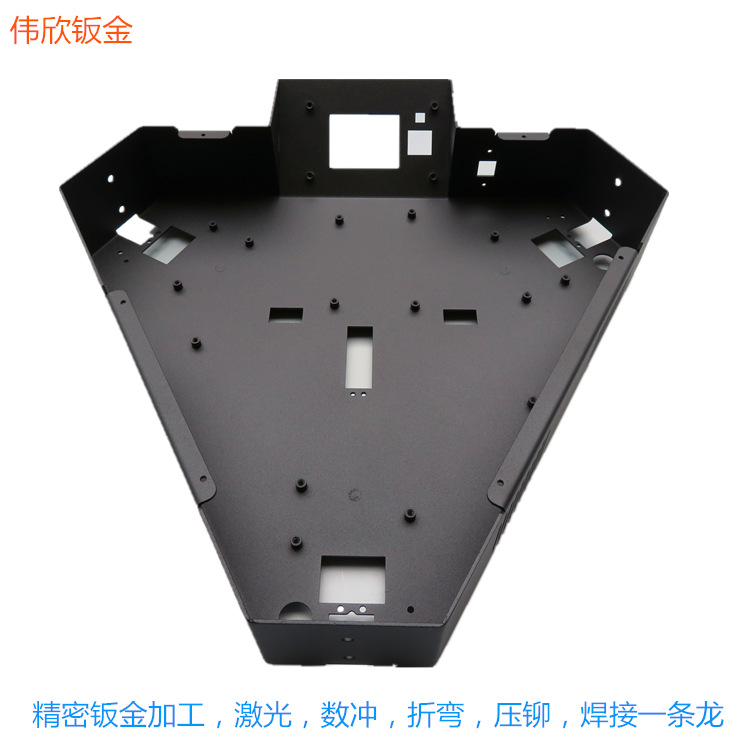
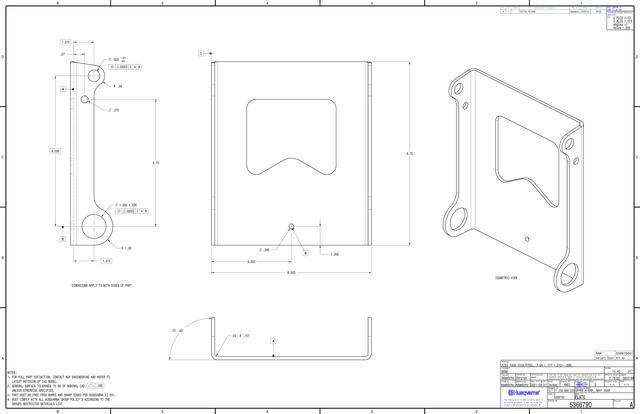
与标准机柜不同,机械配件钣金壳体通常用于非标自动化设备、医疗仪器或新能源领域,具有品种多、批量小的特点。此类加工对灵活性和精度要求更高。例如,一个传感器壳体可能需要同时具备折弯翻边、攻丝和沉孔等特征。
加工此类壳体时,常见工艺包括:
- 激光切割:适用于复杂轮廓和微孔加工,切口平整无需二次处理。
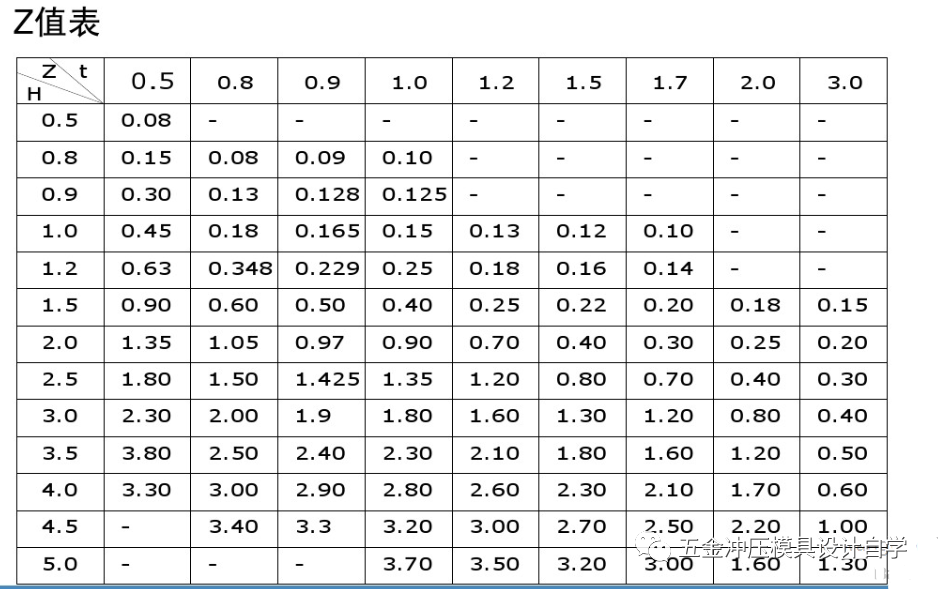
- 数控折弯:通过多轴折弯机实现复杂角度,配合专用模具减少回弹。
- 压铆:在钣金件上压入螺母、螺柱,便于后续装配。
- 表面拉丝或阳极氧化:针对铝制壳体,提升耐磨性和美观度。
对于机械配件钣金壳体,设计阶段建议采用DFM(可制造性设计)分析,避免出现折弯干涉、孔位过近等问题,从而降低废品率。
三、CNC机械零件:高精度与复杂造型的保障
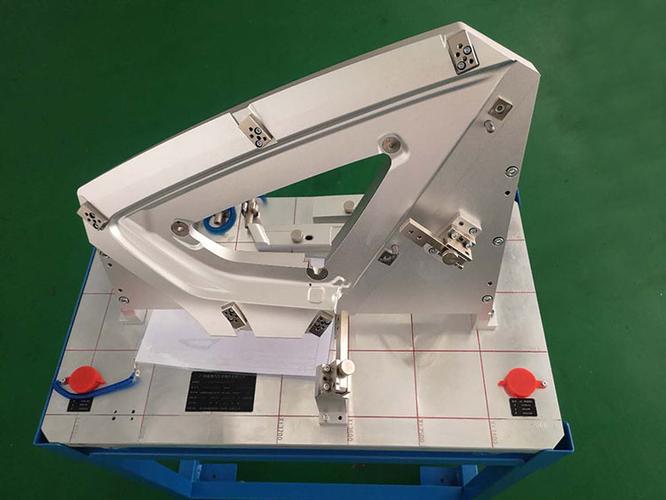
当钣金工艺无法满足强度、密封或复杂曲面要求时,CNC机械零件便成为首选。CNC加工通过减材制造方式,从整块金属(如铝合金、黄铜、钛合金)中切削出精密零件,公差可控制在±0.01mm以内。典型应用包括:
- 连接轴、法兰盘、齿轮坯等传动部件;
- 散热器、均温板等热管理零件;
- 光学仪器的镜筒、底座等。
CNC加工流程通常为:三维建模→CAM编程→装夹与对刀→粗加工→精加工→去毛刺→检测。对于批量零件,可采用四轴或五轴加工中心一次装夹完成多面加工,显著提高效率。需要注意的是,CNC零件与钣金件常需配合使用,例如将CNC加工的安装板嵌入钣金机柜中,因此两者之间的孔位协调至关重要。
四、钣金件与CNC零件的协同制造趋势
随着产品迭代加速,越来越多的企业倾向于将钣金件与CNC机械零件交由同一家供应商完成,以实现“一站式”交付。这种模式的优势在于:
- 缩短供应链:减少物流与沟通成本;
- 保证配合精度:统一基准和公差标准;
- 快速打样:钣金快拆模与CNC快速切削相结合,加速样机验证。
例如,某机器人手臂的关节壳体采用钣金件作为外罩,内部则安装CNC加工的谐波减速器安装座。若两者分开加工,极易出现安装孔错位;而协同制造则可通过共享三维模型和基准点,确保完美匹配。
五、
机柜五金钣金外壳、机械配件钣金壳体加工、CNC机械零件及钣金件,虽分属不同工艺范畴,却在现代装备制造中密不可分。选择合适的加工方式,需综合考量批量、精度、成本与周期。对于设计者而言,理解每种工艺的极限与优势,才能在图纸阶段做出最优决策;对于采购者而言,选择具备钣金与CNC综合加工能力的供应商,将是提升产品竞争力的关键一步。随着自动化与智能化的发展,钣金与CNC的融合将更加深入,为制造业带来更多可能性。
如若转载,请注明出处:http://www.szrxjszp.com/product/58.html
更新时间:2026-10-11 04:07:56