钣金加工的基本原理与步骤 从材料到成品的完整解析
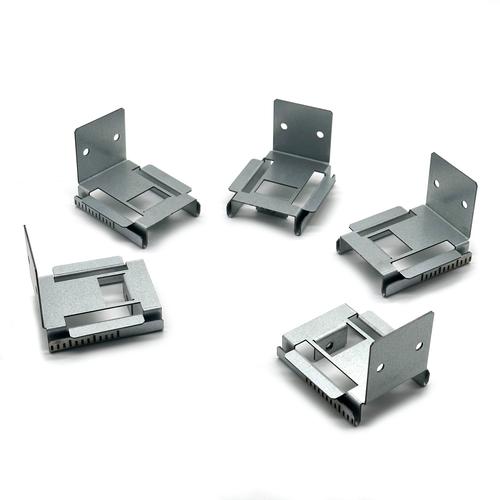
钣金加工是一种针对金属薄板(通常在6mm以下)的综合冷加工工艺,广泛应用于电子、汽车、航空航天、医疗器械等领域。钣金件即通过此类工艺制成的金属零部件。要理解钣金加工,需从其基本原理和标准化步骤入手。
一、基本原理
钣金加工的核心是塑性成形。金属薄板在外力作用下,内部产生应力,当应力超过屈服强度时,材料发生永久塑性变形而不破裂。这一过程主要涉及三种基本变形:弯曲、拉深和剪切。
- 弯曲:使板材沿直线轴弯成一定角度或弧度,外侧受拉、内侧受压。
- 拉深:将平板毛坯压入凹模,形成空心件,材料在径向拉应力下流动。
- 剪切:利用冲头与凹模的间隙,使材料沿轮廓分离(冲孔、落料)。
局部成形如翻边、胀形、压筋等,均基于材料局部塑性流动。成功加工的前提是材料具有足够的塑性和延展性,同时需控制回弹、起皱和开裂等缺陷。
二、基本步骤
完整的钣金加工通常遵循以下流程,可根据零件复杂度增删环节:
1. 设计与展开图
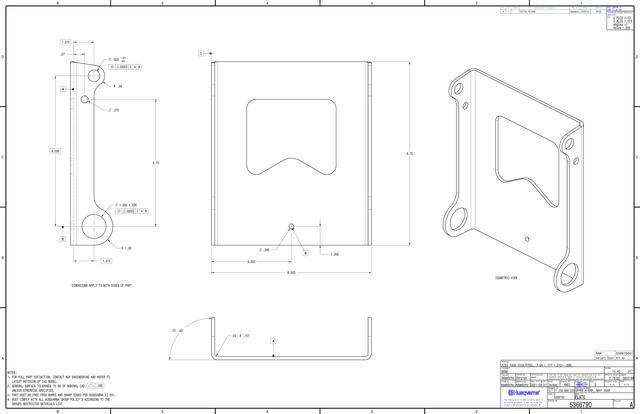
根据零件功能设计3D模型,并计算出展开尺寸(考虑折弯扣除或K因子),绘制展开图。这是确保后续下料精度的关键。
2. 下料
将板材切割成展开图尺寸。常用方法:
- 剪板:直边下料,效率高。
- 冲切:利用冲床和模具冲出孔或外形,适合大批量。
- 激光切割:数控高精度,适合复杂轮廓。
- 等离子/火焰切割:厚板下料。
- 水切割:无热影响。
3. 冲孔与切边
在平板阶段加工出所有孔、槽和缺口,避免折弯后加工困难。数控冲床或激光切割均可完成。
4. 折弯
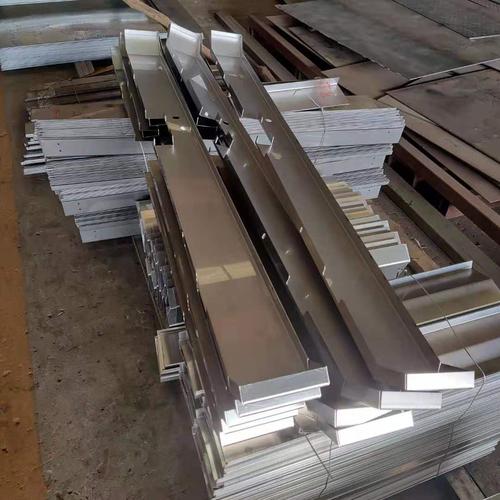
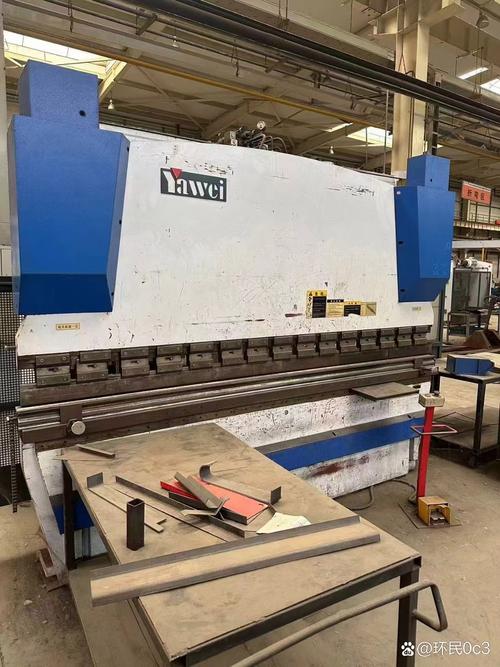
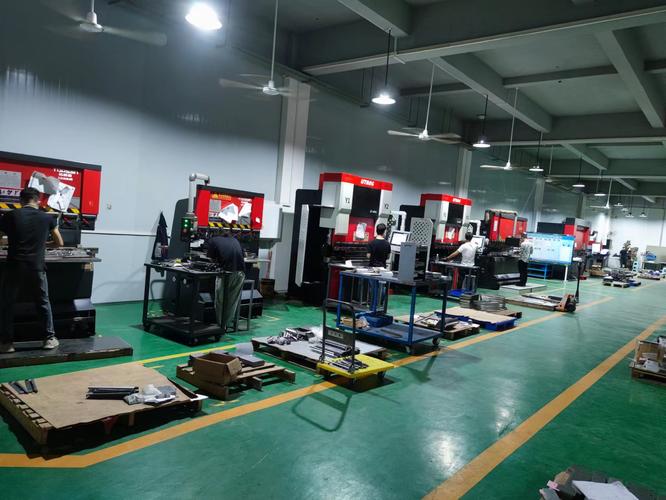
使用折弯机将平板按展开图折成所需角度。需要选择合理的折弯顺序、模具和压力,并补偿回弹。复杂件可能需要多道折弯。
5. 焊接(如需组装)
多个钣金件通过点焊、氩弧焊、激光焊或铆接组合。焊接后需打磨、矫正,防止变形。
6. 表面处理
为提高防腐、外观或特殊性能,进行喷粉、喷漆、电镀、阳极氧化、拉丝等处理。表面处理前一般需去毛刺、除油、酸洗。
7. 检验与装配
按图纸检测尺寸、角度、外观。合格后与其他零件装配成完整产品。
三、钣金件的特点
- 重量轻、强度高、导电导热好。
- 适合大批量生产,成本低。
- 设计灵活,可快速修改。
- 但精度受回弹、焊接变形影响,需合理设计及工艺控制。
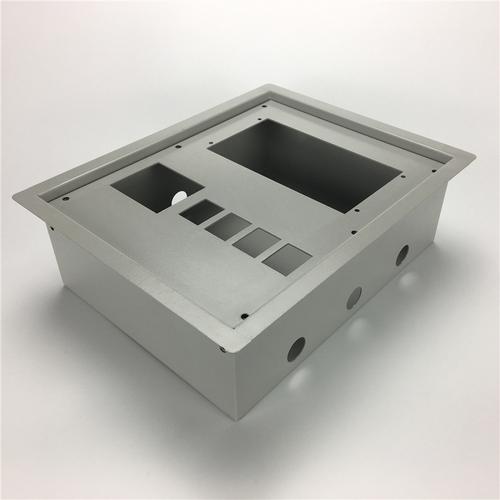
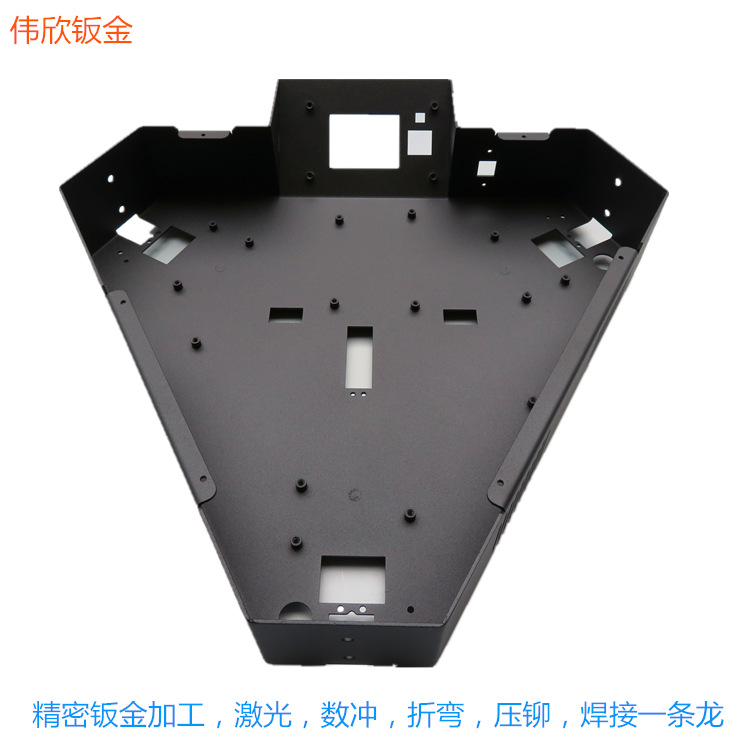
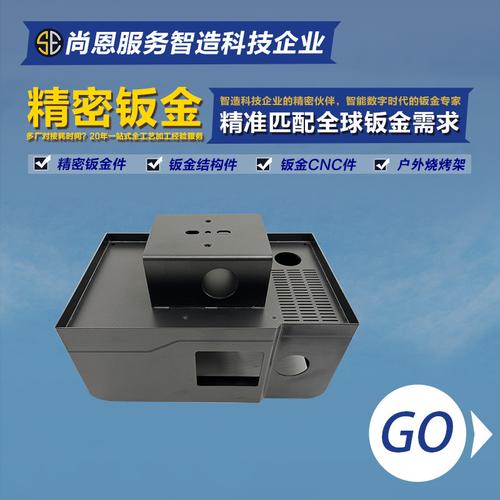
无论是简单的支架还是复杂的机箱,掌握钣金加工的原理与步骤,有助于优化设计、减少报废、提升产品质量。
如若转载,请注明出处:http://www.szrxjszp.com/product/59.html
更新时间:2026-10-11 09:01:56