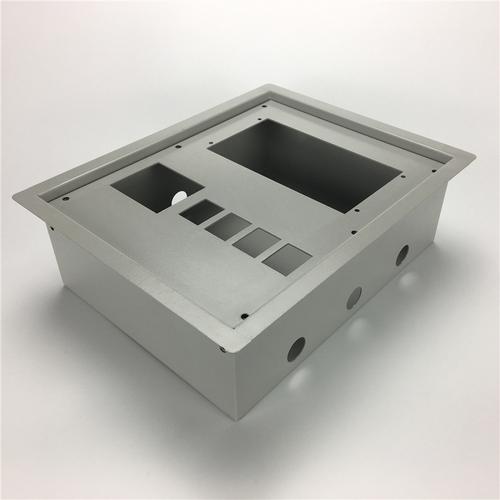
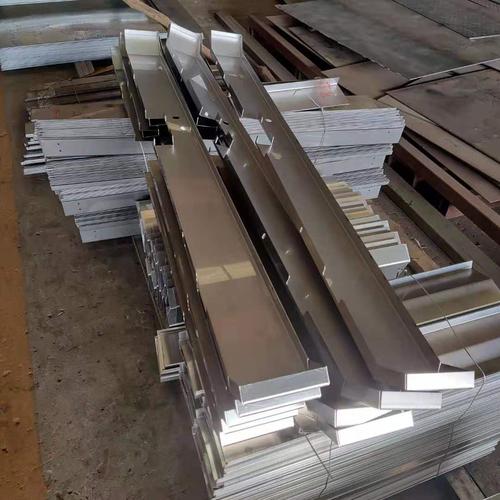
汽车KD件出口钣金件无油防锈方案全面解析
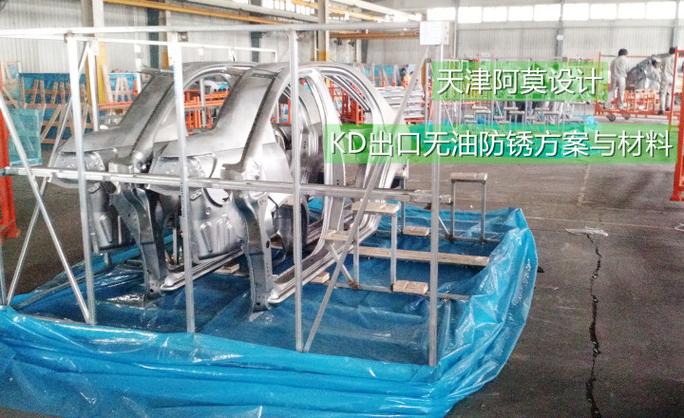
随着全球汽车产业链的深度融合,越来越多的汽车零部件以KD件(散件组装)形式出口至海外工厂。在此过程中,钣金件作为车身结构及各类支架的核心组成部分,其表面防护尤为关键。传统的防锈方式多依赖防锈油,但油膜往往带来后续清洗困难、环保压力、运输滴漏以及影响涂装附着力等问题。因此,无油防锈方案正成为汽车KD件出口钣金件包装的新趋势。
一、钣金件油性防锈的痛点
汽车钣金件多为冷轧板、镀锌板或铝板,在海上运输的高温高湿环境下极易产生锈蚀。传统防锈油虽然短期有效,但存在以下明显缺陷:1)出口到主机厂后,焊装、涂装前通常需要增加脱脂清洗工序,增加设备与废水处理成本;2)油膜易吸附灰尘,影响外观与后续焊缝质量;3)集装箱内温度波动可能导致油液流淌,污染其他零件;4)部分防锈油含挥发性有机物(VOC),不符合欧美环保法规。
二、6大主流无油防锈方案
1. 气相防锈(VCI)包装
VCI(Vapor Corrosion Inhibitor)是目前KD件出口最常用的无油方案。将VCI防锈膜、防锈纸或防锈袋与钣金件一同封装,常温下缓释防锈粒子,在零件表面形成分子级保护层。优点:无需涂油,可保持零件干燥;防锈期可达6-24个月;包装、拆包便捷;对后续焊接和涂装无负面影响。适用:中小型冲压件、支架、螺母板等。
2. 干燥剂+密封包装
采用铝箔袋、PE袋等高阻隔材料密封,内置足量干燥剂(如蒙脱石、氯化钙),将包装内相对湿度控制在40%以下。该方法完全无油,但对包装完整性要求极高,一旦破损即可能失效,且成本偏高。更适合高附加值或小批量钣金件。
3. 防锈涂层(无油型)
包括水性防锈剂、硅烷处理、纳米涂层等。例如,水性防锈剂可在钣金表面形成透明薄层,无需除油即可焊接,但需烘干设备。硅烷偶联剂处理能显著提升耐蚀性,且与涂装兼容性好。此类方案适合对表面质量要求极高的外覆盖件。
4. 静电吸附防锈膜
通过静电将防锈膜紧密贴附于钣金件表面,隔绝水汽和氧气。膜层厚度仅几微米,无需清洗,可用于复杂形状零件。但防止膜层在运输中脱落是关键挑战。
5. 复合材料隔离
采用VCI气泡膜、VCI珍珠棉等缓冲与防锈一体化材料,对钣金件进行包裹。这些材料含缓蚀剂,同时提供物理保护,防止磕碰划伤,适用于需要高缓冲的KD件。
6. 整箱防锈方案
集装箱内整体使用VCI防锈袋或防锈罩,将整个托盘或料架构成一个防锈单元。该方案对大型钣金件、批量KD件尤为经济高效,能同时防止盐雾和凝露影响。
三、方案选择与组合建议
无油防锈不是简单替代,而是根据零件特征、运输路线、存放周期及后续工艺进行优化:
- 对于普冷板、镀锌板冲压件,优先选用VCI防锈袋+干燥剂+防锈纸组合封装。
- 对于铝制钣金件,避免与铜、钢直接接触,可选用VCI防锈膜加中性pe包装。
- 海运周期长(>60天)或需中转仓储的,推荐密封+干燥剂+VCI的加强方案。
- 产品最终要高速焊装,务必验证无油方案对焊接质量无影响(一般要求表面清洁)。
- 若包装工序有加热条件,同时追求外观一致性,可选用水性防锈涂层搭配贴体包装。
四、实施要点与案例
国内某主机厂出口至欧洲的底盘钣金KD件原采用防锈油+普通缠绕膜,到货锈蚀率约2.3%,拆包后还需预清洗。进入VCI防锈膜袋包装后,锈蚀率降至0.1%以下,海外焊装车间节省了脱脂环节,综合成本下降15%以上。关键实施点包括:储存时必须保持包装密闭;零件包装前需无锈且清洁无尘;锐边、尖角避免刺破防锈膜;使用VCI材料仍需避免积液和结露。
结论:汽车KD件出口中的钣金件无油防锈是一项系统性工程。材料无油化并不意味着无需控制,而是通过气相缓蚀、密闭隔离和全过程湿度管理实现防护。在环保与高效双重驱动下,建立无油防锈包装标准是必然趋势,也为出口供应链的降本增效提供了重要方向。
如若转载,请注明出处:http://www.szrxjszp.com/product/60.html
更新时间:2026-10-11 02:52:36